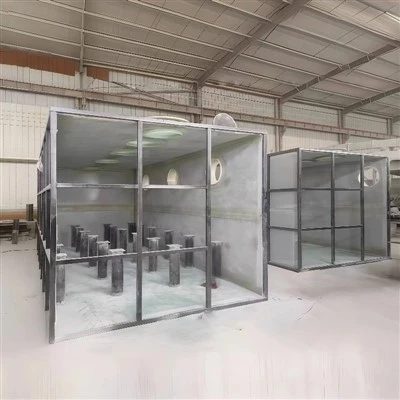
ایجاد قالب-FRP (الیاف-پلیمر تقویتشده) با کارایی بالا شامل یک زنجیره فرآیند جامع است که از طراحی و انتخاب مواد تا تکنیکهای ساخت را در بر میگیرد. گردش کار تولید یک تولید کننده تخصصی قالب FRP را به عنوان مثال در نظر بگیرید:
1. مرحله تجزیه و تحلیل و طراحی نیازمندی ها: سازنده با درگیر شدن در{1}}مشاوره های عمیق با مشتری برای تعریف پارامترهای کلیدی، مانند کاربرد مورد نظر قالب (به عنوان مثال، تولید انبوه در مقابل سفارشی سازی دسته ای کوچک)، الزامات دقت ابعادی، و درجه بندی مقاومت دما و فشار شروع می کند. به عنوان مثال، قالبهای سفارشیشده برای تجهیزات پزشکی باید استانداردهای محیط استریل را رعایت کنند، در حالی که قالبهای تزئینی معماری نیاز به بررسی دقیق در رابطه با وفاداری بازتولید بافت سطحی دارند. تیم طراحی از نرم افزار CAD برای ایجاد مدل های سه بعدی استفاده می کند و از شبیه سازی CAE برای تجزیه و تحلیل توزیع تنش قالب استفاده می کند و در نتیجه یکپارچگی ساختاری آن را برای جلوگیری از تغییر شکل بهینه می کند.
2. انتخاب مواد و بهینه سازی فرمول: بر اساس شرایط عملیاتی قالب، انواع رزین مناسب-مثل رزین پلی استر غیراشباع برای اتاق{2}}درمان حرارتی یا رزین اپوکسی برای{3}}محیطهای با دمای بالا{4}و مشخصات فایبرگلاس انتخاب میشوند (مثلاً برای افزایش استحکام الیاف شیشهای تا استحکام مستمر). یکی از تولیدکنندگان، در حین توسعه قالبها برای اجزای قطار سریع-، نرخ انقباض قالب را از استاندارد صنعتی 0.3% به 0.1% با تنظیم دقیق نسبت{11}}به فیبر، با موفقیت کاهش داد و در نتیجه سازگاری محصول را به طور قابل توجهی بهبود بخشید.
3. فرآیندهای تولید قالب: تکنیک های تولید اصلی شامل قالب گیری با دست-، اسپری- و قالب گیری تزریقی در خلاء است. برای تولید دسته ای کوچک-و قالب هایی با ساختارهای ساده مناسب است. اگرچه مقرون به صرفه است، اما دقت محدودی ارائه می دهد. اسپری{8}} شامل مخلوط کردن رزین و الیاف از طریق تفنگ اسپری مکانیکی است که راندمان را تا 30% افزایش میدهد. قالب گیری تزریقی خلاء از فشار منفی برای اطمینان از اشباع یکنواخت رزین در سراسر لایه های الیاف استفاده می کند و امکان کنترل ضخامت را با دقت 0.05 میلی متر فراهم می کند. این روش اغلب برای قالب های پانل بدنه خودرو استفاده می شود. پس از معرفی تجهیزات وارداتی آلمانی، یک تولیدکننده قالب FRP با موفقیت چرخه تولید قالب خود را از 15 روز به 7 روز کاهش داد، در حالی که به طور همزمان میزان نقص را از 8٪ به کمتر از 2٪ کاهش داد.
4. ارسال{1}}فرآوری و بازرسی قالبگیری: پس از قالبگیری، قالبها تحت عملیاتهای سطحی مختلفی مانند سنبادهزنی، پرداخت و رنگآمیزی قرار میگیرند. علاوه بر این، برخی از قالبهای دقیق نیاز به تأیید از طریق بازرسی اسکن لیزری دارند. یک سازنده، تاسیسات خود را به یک ماشین اندازهگیری مختصات (CMM) مجهز کرده است که میتواند پارامترهایی مانند صافی و عمود بودن قالب را تأیید کند، در نتیجه اطمینان حاصل میکند که انحراف ابعادی هر قالب از 0.05± میلیمتر{6}} مطابق با استانداردهای درجه هوافضا{7} تجاوز نمیکند.