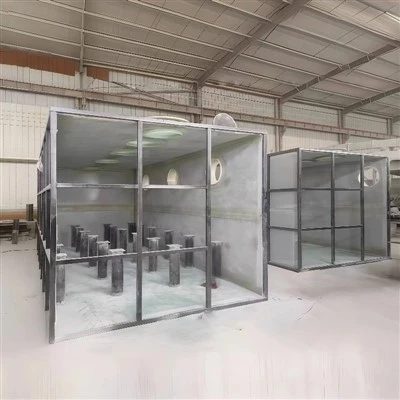
در صنعت تولید قالب فایبرگلاس، دقت ابعادی به طور مستقیم بر کیفیت محصول و عملکرد بعدی در کاربرد تأثیر می گذارد. چه برای قطعات خودرو، تزئینات معماری، یا تولید تجهیزات صنعتی، انحرافات ابعادی در قالب ها می تواند منجر به رد کل دسته های تولید شود. امروز، ما تجزیه و تحلیل دقیقی از الزامات ابعادی و مشخصات ساخت قالب های فایبرگلاس ارائه خواهیم داد.
1. کنترل تلورانس های ابعادی پایه
طول و عرض: ± 0.5 میلی متر (قابل استفاده برای محصولات استاندارد)
ارتفاع و عمق: ± 0.3 میلی متر (قابل استفاده برای قالب هایی که به دقت بالایی نیاز دارند)
شعاع قوس: ± 0.2 میلی متر (نیاز به کنترل دقیق برای قطعات با سطوح منحنی پیچیده)
به عنوان مثال یک سازنده قطعات خودرو در شیجیاژوانگ را در نظر بگیریم: برای قالبهای سپر فایبرگلاس سفارشی{{0}شان، تأیید با استفاده از دستگاه اندازهگیری مختصات (CMM) تأیید کرد که همه ابعاد بحرانی در محدوده تحمل 0.4 ± میلیمتر حفظ میشوند و در نتیجه نرخ عبور محصول آنها را به 99.2 درصد افزایش میدهد.
2. اصول طراحی ابعاد سازه
کمک هزینه انقباض: فایبرگلاس پس از عمل آوری دارای نرخ انقباض تقریباً 5٪ تا 8٪ است. بنابراین، کمک هزینه جبرانی باید در مرحله طراحی گنجانده شود.
دقت خط جداسازی: خطای صافی سطح جداسازی قالب باید کمتر یا مساوی 0.1 میلی متر بر متر باشد تا از سرریز مواد و چشمک زدن جلوگیری شود.
یکنواختی ضخامت دیوار: برای قطعات پیچیده، تغییر ضخامت دیوار باید در 10% ± کنترل شود تا از تغییر شکل در طول پخت جلوگیری شود.
3. الزامات برای سناریوهای کاربردی خاص
قالب های تزئینی معماری: باید با استاندارد GB/T 18353-2012 مطابقت داشته باشد و خطاهای اتصال محدود به کمتر یا مساوی 0.5 میلی متر باشد.
قالب های تیغه توربین بادی: تحمل طول باید کمتر یا مساوی 1± میلی متر باشد و انحراف صافی کلی باید کمتر یا مساوی 0.3 میلی متر بر متر باشد.
قالب های تجهیزات پزشکی: زبری سطح باید کمتر از یا مساوی 0.8 میکرومتر Ra باشد و تلورانس های ابعادی باید مطابق با استاندارد ISO 13485 باشد.
4. اقدامات تضمین کیفیت فرآیند تولید
ماشینکاری CNC: استفاده از مراکز ماشینکاری همزمان 5 محوره برای اطمینان از دقت سطوح منحنی پیچیده.
کنترل دمای قالب: با توجه به نوسانات دمایی قابل توجه در منطقه شیجیاژوانگ، قالب ها باید برای جبران انبساط و انقباض حرارتی، ظرفیت هایی را در خود جای دهند.
تأیید آزمایش قالب: قالبهای جدید حداقل به سه دوره آزمایشی نیاز دارند که انحرافات ابعادی پس از هر آزمایش اصلاح میشوند.
5. راه حل برای مسائل ابعادی مشترک
| نوع موضوع|علت اصلی|راه حل
| ابعاد خارج-از-مشخصات|محاسبه نادرست نرخ انقباض قالب|بهینه سازی فرمول رزین؛ افزایش محتوای شتاب دهنده پخت
| ناهماهنگی خط جدایی|انحراف نصب قالب|از یک دستگاه تراز لیزری برای کالیبره کردن نقاط مبدأ نصب استفاده کنید.
| ضخامت دیوار ناهموار|پشتیبانی قالب هسته ناپایدار|وسایل موقعیت یابی چاپ شده سه بعدی-را بگنجانید.
6. خلاصه
کنترل ابعادی در تولید قالب فایبرگلاس یک فرآیند مهندسی سیستمیک است که نیازمند نظارت دقیق بر کل جریان کار-از طراحی، انتخاب مواد و پردازش تا بازرسی نهایی است.